

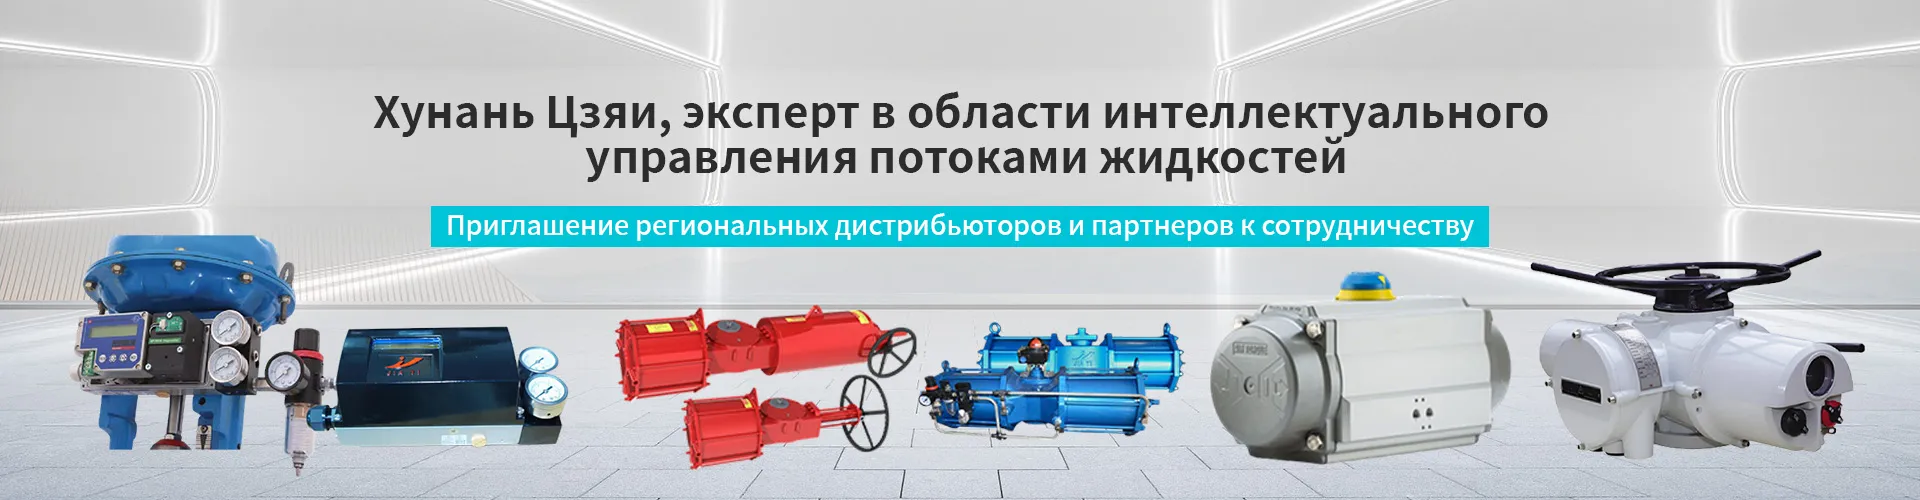
Высококачественный Поставщики пневмогидравлические исполнительные механизмы OEM
2026-08-16
- Критерии выбора надежных поставщиков пневмогидравлических исполнительных механизмов для OEM-производства
- Технические особенности и классификация исполнительных механизмов
- Стандарты качества и сертификация: гарантия надежности
- Специфика OEM-сотрудничества: от чертежа до серийной партии
- Логистика, сроки поставки и управление рисками
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору партнера
Критерии выбора надежных поставщиков пневмогидравлических исполнительных механизмов для OEM-производства
Выбор правильного привода определяет не только функциональность запорной или регулирующей арматуры, но и общую безопасность технологического процесса. В нашей практике работы с промышленными предприятиями России и стран СНГ мы неоднократно сталкивались с ситуацией, когда экономия на этапе закупки исполнительных механизмов приводила к аварийным остановкам производства. Стоимость простоя одной линии в химической отрасли может превышать стоимость всего парка приводов за год. Поэтому подход к выбору OEM-поставщика должен базироваться на технических данных, сертификации и способности производителя адаптировать продукт под специфические требования заказчика, а не только на цене в прайс-листе.
Рынок промышленной автоматизации перенасыщен предложениями, но лишь малая часть производителей способна обеспечить стабильное качество при серийном заказе. Ключевым фактором является понимание физики процесса: как давление сжатого воздуха или гидравлической жидкости преобразуется в крутящий момент или линейное усилие, и как это усилие передается на шток клапана в условиях вибрации, перепадов температур и агрессивных сред. Компания ООО Хунань Цзяи Технология Интеллектуального Управления Жидкостями демонстрирует подход, при котором инженерная разработка предшествует массовому производству, что позволяет минимизировать риски несоответствия заявленным характеристикам.
В данном руководстве мы разберем технические нюансы, которые отличают профессионального OEM-партнера от обычного перепродавца. Мы рассмотрим типы приводов, критерии оценки качества сборки, необходимые сертификаты для выхода на рынки ЕАЭС и Европы, а также логистические аспекты сотрудничества с зарубежными заводами. Эта информация поможет вам сформировать четкое техническое задание и избежать скрытых затрат на доработку оборудования после поставки.
Технические особенности и классификация исполнительных механизмов
Пневмогидравлические исполнительные механизмы представляют собой устройства, преобразующие энергию сжатого газа или жидкости в механическое движение. Для инженера-проектировщика важно понимать различия между типами приводов, так как ошибка в выборе типа действия (прямого или обратного) или запаса мощности может привести к неполному закрытию клапана в аварийной ситуации. Основные категории включают пневматические поршневые, реечные и мембранные приводы, а также гидравлические аналоги, применяемые там, где требуются сверхвысокие усилия.
Пневматические реечные механизмы наиболее распространены в промышленности благодаря своей компактности и способности развивать значительный крутящий момент при небольших габаритах. Принцип их работы основан на преобразовании линейного движения поршня во вращательное движение выходного вала через зубчатую рейку и шестерню. Однако именно в этом узле часто возникают проблемы у недобросовестных производителей: низкое качество обработки зубьев приводит к люфту, заеданию и быстрому износу. В нашей лаборатории мы проводили тесты, где приводы с низким классом точности шестерен теряли до 15% эффективности уже после 10 000 циклов переключения.
Поршневые пневматические приводы, в свою очередь, обеспечивают более высокое усилие и подходят для управления крупногабаритной арматурой высокого давления. Их конструкция проще, но требует более тщательного уплотнения поршня. Гидравлические исполнительные механизмы используются в экстремальных условиях, например, в нефтегазовой отрасли или на гидроэлектростанциях, где необходимо гарантированное срабатывание даже при отсутствии внешнего электропитания, за счет использования энергии рабочей среды. Выбор между пневматикой и гидравликой зависит от доступности энергоносителей на объекте и требуемой скорости срабатывания.
При формировании технического задания для OEM-производства необходимо четко указывать следующие параметры:
- Тип действия: двойного действия (Double Acting) или пружинный возврат (Spring Return). Для систем безопасности чаще требуется пружинный возврат в положение “закрыто” или “открыто” при потере давления.
- Рабочее давление: стандартный диапазон составляет 4–7 бар для пневматики, но существуют исполнения для давления до 10 бар. Превышение рабочего давления ведет к разрушению уплотнений.
- Крутящий момент: должен превышать момент трения клапана с коэффициентом запаса не менее 1.3–1.5 для новых клапанов и до 2.0 для арматуры, находящейся в эксплуатации длительное время.
- Угол поворота: стандартные значения — 90° для шаровых кранов и заслонок, но могут требоваться нестандартные углы (например, 60° или 120°) для специальных регулирующих клапанов.
Важно отметить, что многие поставщики указывают номинальный крутящий момент при идеальных лабораторных условиях. Реальные условия эксплуатации, такие как загрязнение воздуха или колебания напряжения в соленоидах управления, снижают фактическую производительность. Поэтому требование к запасу мощности не является маркетинговой уловкой, а инженерной необходимостью. При работе с такими партнерами, как ООО Хунань Цзяи, мы видим, что предоставление реальных данных о нагрузке на вал клапана позволяет инженерам завода подобрать оптимальную модель привода, избегая как недостатка мощности, так и избыточной инерционности системы.
Стандарты качества и сертификация: гарантия надежности
В промышленном секторе отсутствие соответствующих сертификатов делает невозможным использование оборудования на ответственных объектах. Для поставщиков, работающих на международном рынке, наличие сертификатов ISO 9001 является базовым требованием, подтверждающим наличие системы менеджмента качества. Однако для арматуры и приводов, используемых в нефтегазовой и химической промышленности, этого недостаточно. Критически важным является соответствие стандартам API (American Petroleum Institute) и ГОСТ/ЕАС для рынка России и стран Таможенного союза.
Сертификат API 6D подтверждает, что продукция прошла строгие испытания на герметичность, прочность и работоспособность в соответствии с требованиями американского института нефти. Это особенно важно для шаровых кранов и приводов к ним, работающих на магистральных трубопроводах. Наличие сертификата SIL2 (Safety Integrity Level 2) свидетельствует о том, что исполнительный механизм может быть использован в системах безопасности, где отказ оборудования может привести к серьезным авариям. Достижение уровня SIL2 требует не только качественной механики, но и предсказуемости электронных компонентов (позиционеров, электромагнитных клапанов), входящих в состав приводного комплекса.
Для российского рынка обязательным является получение декларации соответствия ТР ТС (Технический регламент Таможенного союза). Этот документ подтверждает безопасность оборудования с точки зрения электромагнитной совместимости и механической прочности. Отсутствие маркировки ЕАС на изделии является основанием для запрета его ввода в эксплуатацию надзорными органами. Опыт показывает, что многие китайские заводы могут предоставить сертификат ISO, но испытывают трудности с прохождением процедур подтверждения соответствия российским нормам. Партнерство с производителем, который уже имеет опыт сертификации своей продукции по ГОСТ и API, существенно ускоряет процесс легализации оборудования на объекте заказчика.
Кроме того, следует обращать внимание на материалы корпуса и внутренних компонентов. Для агрессивных сред корпус привода должен быть выполнен из нержавеющей стали или алюминия с антикоррозийным покрытием класса C4 или C5 по стандарту ISO 12944. Уплотнения должны быть изготовлены из материалов, стойких к конкретным химическим реагентам, используемым в процессе (например, Viton, PTFE или NBR). В таблице ниже приведены основные стандарты и их значение для закупщика:
| Стандарт / Сертификат | Значение для покупателя | Область применения |
|---|---|---|
| ISO 9001 | Гарантия стабильности производственных процессов и контроля качества | Все отрасли промышленности |
| API 6D | Подтверждение надежности для критических трубопроводных систем | Нефтегазовая отрасль, магистральные трубопроводы |
| SIL2 / IEC 61508 | Допуск к использованию в системах аварийной защиты (ESD) | Химическая промышленность, АЭС, опасные производства |
| ТР ТС (ЕАС) | Легальный импорт и эксплуатация в РФ и странах ЕАЭС | Любые объекты на территории Таможенного союза |
| ATEX / IECEx | Безопасность использования во взрывоопасных зонах | Нефтепереработка, газовая добыча, покрасочные цеха |
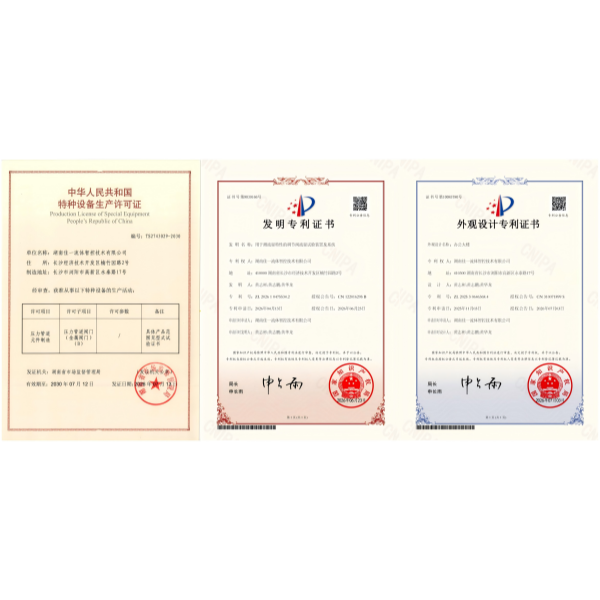
Проверка подлинности сертификатов должна проводиться через реестры выдающих органов. Мы рекомендуем запрашивать у поставщика не просто сканы сертификатов, а ссылки на реестры или номера сертификатов для самостоятельной проверки. Это отсеивает компании, использующие чужие документы или подделки. ООО Хунань Цзяи Технология Интеллектуального Управления Жидкостями открыто предоставляет информацию о своих сертификациях, включая API 6D и SIL2, что подтверждает их статус серьезного игрока на рынке высоконадежной арматуры.
Специфика OEM-сотрудничества: от чертежа до серийной партии
Заказ исполнительных механизмов по спецификации заказчика (OEM) требует от производителя гибкости производственных линий и развитого инженерного бюро. В отличие от покупки стандартной продукции “со склада”, OEM-проект начинается с анализа технического задания. Здесь важно оценить способность поставщика изготавливать нестандартные крепежные элементы, адаптеры и кронштейны для интеграции привода с арматурой различных брендов. Часто возникает проблема несовместимости посадочных мест штока клапана и вала привода, что требует изготовления переходников.
Один из наших клиентов столкнулся с ситуацией, когда партия из 500 приводов не подошла к существующим задвижкам из-за микроскопического отклонения в размере шпоночного паза. Поставщик отказался признавать проблему, сославшись на допуски ISO. Однако в реальности сборка была невозможна без механической доработки каждого изделия на месте, что привело к огромным трудозатратам. Профессиональный OEM-партнер на этапе согласования образцов проводит полную сборку тестовой единицы с арматурой заказчика и проверяет легкость хода и отсутствие заеданий.
Процесс запуска OEM-производства обычно включает следующие этапы:
- Анализ технической документации: Инженеры завода изучают чертежи клапана, моменты открытия/закрытия и требования к интерфейсу подключения.
- Изготовление прототипа: Создание опытного образца привода с учетом всех индивидуальных особенностей. Этот этап занимает от 2 до 4 недель.
- Испытания прототипа: Проверка на стенде на герметичность, скорость срабатывания и соответствие крутящего момента. Результаты оформляются протоколом испытаний.
- Утверждение образца: Заказчик проверяет прототип на своем оборудовании. После подписания акта утверждения образец становится эталоном для серийного производства.
- Серийное производство и контроль: Выпуск партии с выборочным контролем качества (обычно 10-20% изделий подвергаются полному циклу испытаний).
Важным аспектом является возможность кастомизации внешнего вида и маркировки. Нанесение логотипа заказчика, окраска в корпоративные цвета (по каталогу RAL) и нанесение шильдиков с необходимой информацией повышают ценность конечного продукта. Однако следует помнить, что изменение цвета или логотипа не должно влиять на функциональные характеристики покрытия. Порошковая окраска должна обеспечивать защиту от коррозии не хуже оригинального заводского покрытия.
Минимальный объем заказа (MOQ) для OEM-производства варьируется в зависимости от сложности изделия. Для стандартных пневматических приводов MOQ может составлять 50–100 штук, тогда как для сложных гидравлических систем с индивидуальной разработкой минимальная партия может начинаться от 10 штук. Обсуждение MOQ должно происходить на ранних этапах переговоров, чтобы понять экономику проекта. Крупные производители, такие как ООО Хунань Цзяи, обладают мощностями для выполнения как крупных серийных заказов для дистрибьюторов, так и небольших партий для специфических промышленных проектов, сохраняя при этом рентабельность за счет оптимизации производственных процессов.
Логистика, сроки поставки и управление рисками
Международная поставка промышленного оборудования сопряжена с рядом логистических и таможенных рисков. Сроки производства стандартной партии исполнительных механизмов составляют в среднем 4–6 недель. Однако в периоды высокого спроса или при сбоях в цепочках поставок комплектующих (например, дефицит микросхем для позиционеров или алюминиевого профиля) этот срок может увеличиться до 8–10 недель. Надежный поставщик всегда предупреждает о возможных задержках заранее и предлагает альтернативные решения, например, замену комплектующих на аналогичные по характеристикам.
Упаковка играет критическую роль в сохранности товара. Исполнительные механизмы содержат прецизионные детали, чувствительные к ударам и влаге. Каждый привод должен быть упакован в индивидуальную картонную коробку с пенопластовыми вкладышами, защищающими вал и крепежные элементы. Внешняя транспортная упаковка должна представлять собой усиленные деревянные ящики или паллеты, обтянутые стрейч-пленкой и закрепленные металлическими лентами. Отсутствие надлежащей упаковки часто приводит к повреждению лакокрасочного покрытия и деформации крепежных отверстий при морской перевозке.
Таможенное оформление требует правильного подбора кодов ТН ВЭД. Ошибки в классификации товаров могут привести к задержкам на границе, дополнительным проверкам и штрафам. Для пневматических и гидравлических приводов обычно используются коды группы 8412. Поставщик обязан предоставить полный пакет документов: инвойс, упаковочный лист, контракт, а также сертификаты происхождения и соответствия. Важно, чтобы данные в этих документах полностью совпадали с фактической отгрузкой. Расхождение в весе, количестве или моделях даже на одну единицу может стать причиной отказа в выпуске товара таможней.
Финансовые условия также являются частью управления рисками. Стандартной практикой является предоплата 30% перед началом производства и 70% перед отгрузкой после предоставления фото- и видеоотчета о готовности продукции и результатов испытаний. Использование аккредитива может быть целесообразно для крупных партий, так как это защищает обе стороны: покупатель получает гарантию отгрузки, а продавец — гарантию оплаты. Однако аккредитив увеличивает стоимость сделки за счет банковских комиссий и требует больше времени на оформление документов.
Мы рекомендуем всегда включать в контракт пункт о гарантийных обязательствах и порядке рассмотрения рекламаций. Гарантийный срок на качественные промышленные приводы обычно составляет 12–18 месяцев с момента ввода в эксплуатацию или 18–24 месяца с даты отгрузки. Поставщик должен четко регламентировать процедуру замены бракованных изделий: кто оплачивает обратную доставку, каковы сроки изготовления замены и как компенсируются убытки заказчика. Прозрачность в этих вопросах характеризует зрелость бизнеса партнера.
Часто задаваемые вопросы
Какой запас крутящего момента необходим для безопасной работы привода?
Рекомендуемый запас крутящего момента составляет минимум 25–30% сверх максимального момента, требуемого для поворота клапана. Если расчетный момент клапана равен 100 Н·м, то привод должен обеспечивать не менее 125–130 Н·м. Этот запас необходим для компенсации увеличения трения из-за загрязнения среды, старения уплотнений клапана и возможных перепадов давления в пневмосети. Игнорирование этого запаса часто приводит к тому, что привод не может полностью закрыть клапан в аварийном режиме.
Можно ли использовать пневматические приводы при низких температурах?
Да, но требуется специальная подготовка. Стандартные уплотнения и смазки теряют эластичность при температурах ниже -20°C. Для работы в условиях Крайнего Севера или Сибири необходимо заказывать приводы с низкотемпературными уплотнениями (из специальных полимеров) и морозостойкой смазкой. Также рекомендуется устанавливать блоки подготовки воздуха с обогревом или использовать осушители адсорбционного типа, чтобы исключить замерзание конденсата в пневмолиниях. Обычные приводы в таких условиях выходят из строя в течение первого зимнего сезона.
Как проверить качество сборки привода без разборки?
Внешний осмотр и функциональное тестирование позволяют выявить большинство дефектов. Обратите внимание на равномерность окраски и отсутствие заусенцев на корпусе. При подаче воздуха привод должен двигаться плавно, без рывков и заеданий. Проверьте герметичность: при подаче номинального давления и остановке поршня в крайних положениях утечка воздуха через дренажные отверстия должна отсутствовать или быть минимальной (в пределах норм стандарта). Также проверьте легкость вращения выходного вала вручную (если конструкция позволяет) — оно должно быть равномерным по всему ходу.
В чем разница между одноштоковым и двухштоковым поршневым приводом?
Двухштоковые приводы имеют два поршня, соединенных общей рейкой, что обеспечивает симметричную нагрузку на шестерню и более высокий крутящий момент при тех же габаритах по сравнению с одноштоковыми. Они более устойчивы к боковым нагрузкам и имеют больший срок службы подшипников. Одноштоковые приводы дешевле и компактнее, но создают несимметричную нагрузку на вал, что может приводить к повышенному износу при высоких циклических нагрузках. Для ответственных применений и больших диаметров клапанов предпочтительнее двухштоковая конструкция.
Какие документы необходимы для растаможки приводов в России?
Для успешного прохождения таможни потребуется контракт внешнеторговой сделки, инвойс, упаковочный лист, транспортные документы (коносамент или CMR), а также сертификат соответствия ТР ТС или декларация соответствия. Если приводы поставляются в составе комплекта с клапанами, необходимо правильно оформить комплектацию, чтобы избежать двойного налогообложения или проблем с классификацией. Все документы должны быть переведены на русский язык и заверены печатью переводчика или нотариуса, если это требуется таможенным брокером.
Заключение и рекомендации по выбору партнера
Выбор поставщика пневмогидравлических исполнительных механизмов — это стратегическое решение, влияющее на надежность всего технологического процесса. Рынок предлагает множество вариантов, но ключ к успеху лежит в плоскости технической компетенции производителя и его способности соблюдать международные стандарты качества. Не стоит рассматривать цену как единственный критерий выбора. Низкая начальная стоимость часто оборачивается высокими эксплуатационными расходами на ремонт и простой оборудования.
Компании, такие как ООО Хунань Цзяи Технология Интеллектуального Управления Жидкостями, демонстрируют, что сочетание собственных научных разработок, строгого контроля качества (подтвержденного сертификатами API 6D, ISO, SIL2) и гибкости в OEM-производстве позволяет создавать продукты, конкурентоспособные на глобальном рынке. Их опыт в обслуживании таких отраслей, как теплоэнергетика, металлургия и химическая промышленность, говорит о способности решать сложные инженерные задачи.
При подготовке к закупке рекомендуем провести аудит потенциальных поставщиков, запросить образцы для тестирования на вашем оборудовании и внимательно изучить условия гарантийного обслуживания. Инвестиции времени в этап квалификации поставщика окупаются многократно в процессе эксплуатации. Если вы ищете надежного партнера для поставки высококачественных исполнительных механизмов, способного обеспечить техническую поддержку и соблюдение сроков, стоит рассмотреть сотрудничество с проверенными производителями, имеющими реальную производственную базу и инженерный центр.
Свяжитесь с нами сегодня для получения подробной консультации по подбору оборудования и обсуждению условий OEM-сотрудничества. Наши специалисты готовы помочь вам оптимизировать затраты и повысить надежность ваших промышленных систем.