

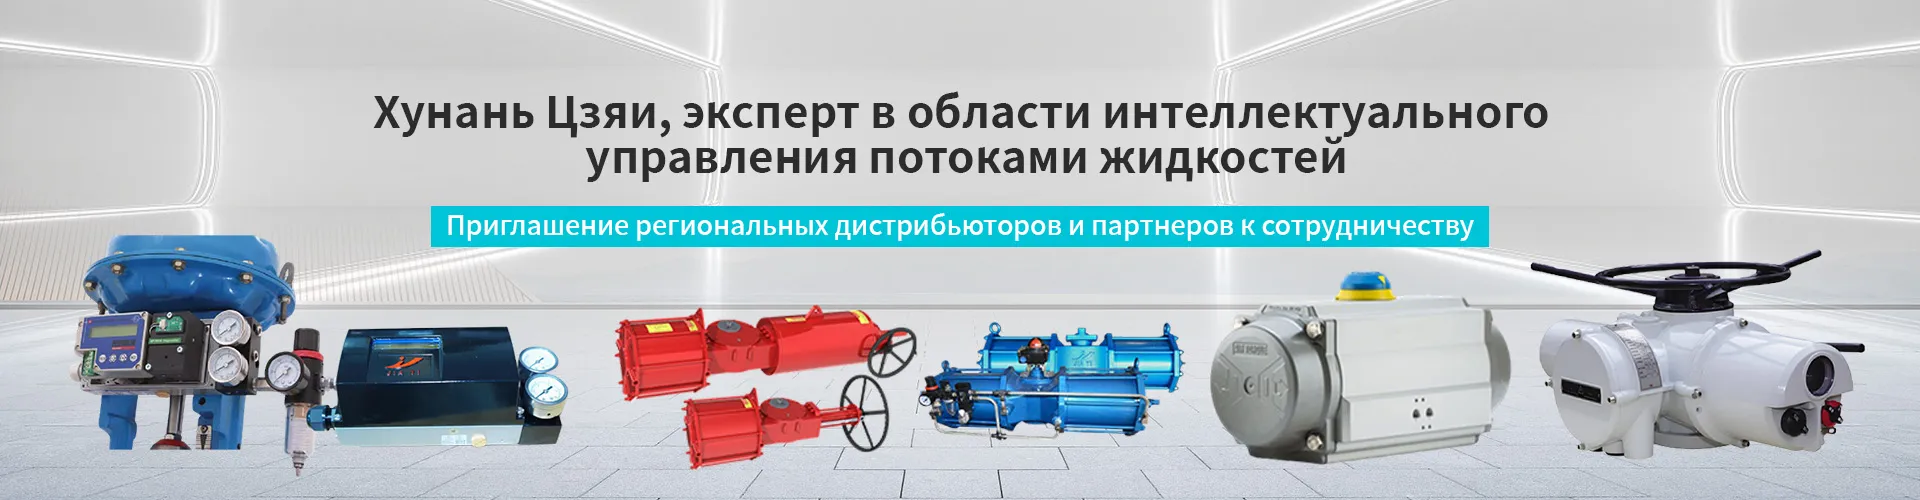
Установка электронных исполнительных механизмов: пошаговая инструкция для инженеров
2026-08-24
- Подготовка к монтажу: инструменты, документация и оценка рисков
- Механическая установка: пошаговый алгоритм действий
- Электрическое подключение и настройка сигналов управления
- Пусконаладочные работы и калибровка позиционера
- Техническое обслуживание и диагностика неисправностей
- Заключение: надежность начинается с правильного монтажа
- Часто задаваемые вопросы
Подготовка к монтажу: инструменты, документация и оценка рисков
Установка исполнительных механизмов — это не просто механическое соединение привода с арматурой. Это критический этап, от которого зависит точность регулирования потока, безопасность всего технологического процесса и срок службы оборудования. В нашей практике мы неоднократно сталкивались с ситуациями, когда дорогостоящие клапаны выходили из строя через несколько месяцев эксплуатации из-за ошибок, допущенных на этапе монтажа. Неправильная юстировка, игнорирование требований по заземлению или неверный выбор крепежа могут свести на нет все преимущества высокоточной автоматики.
Прежде чем приступить к физическим работам, инженер должен убедиться в наличии полного комплекта документации. Речь идет не только о паспорте изделия, но и о схемах электрических подключений, инструкциях по настройке позиционера и сертификатах соответствия. Для проектов в России и странах СНГ наличие сертификата ЕАС (Евразийское соответствие) является обязательным требованием для допуска оборудования к эксплуатации на промышленных объектах. Отсутствие этого документа может привести к остановке проекта надзорными органами.
Компания ООО «Хунань Цзяи Технология Интеллектуального Управления Жидкостями», являясь производителем с сертификатами API 6D, ISO и SIL2, предоставляет исчерпывающую техническую поддержку на всех этапах. Однако ответственность за качество монтажа лежит на подрядчике. Мы рекомендуем начинать работу с тщательного осмотра транспортировочной тары. Даже если внешне коробка выглядит целой, внутренние компоненты могли быть повреждены при ударе. Проверьте отсутствие влаги внутри упаковки и целостность уплотнительных колец.
Для выполнения работ вам потребуется специфический набор инструментов. Стандартного гаечного ключа будет недостаточно. Подготовьте динамометрический ключ для контроля момента затяжки болтов, мультиметр с функцией измерения тока в миллиамперах, калибратор процессов (для проверки сигнала 4-20 мА) и набор шестигранников. Если вы работаете с пневматическими исполнительными механизмами, добавьте манометр и фильтр-регулятор давления. Игнорирование необходимости использования динамометрического ключа — одна из самых частых причин деформации корпусов приводов.
Проверка совместимости интерфейсов
Самая распространенная ошибка новичков — предположение, что все фланцы и крепления стандартизированы. На практике существует множество нюансов. Интерфейс крепления между исполнительным механизмом и клапаном должен строго соответствовать стандарту ISO 5211 (для многооборотных приводов) или VDI/VDE 3800 (для четвертьоборотных). Если вы пытаетесь установить привод на клапан другого производителя без переходного адаптера, риск перекоса составляет почти 100%.
Перед началом сборки сверьте размеры присоединительных фланцев. Измерьте расстояние между отверстиями, диаметр выходного вала и его форму (квадрат, двойной квадрат, шлицы). В нашей компании мы разрабатываем промышленную арматуру с учетом этих стандартов, чтобы обеспечить бесшовную интеграцию с нашими же электрическими и пневматическими приводами. Если параметры не совпадают даже на доли миллиметра, не пытайтесь «подогнать» детали силой. Это приведет к заклиниванию механизма при первой же попытке открытия.
Также проверьте соответствие электрических параметров. Убедитесь, что напряжение питания привода (24 В пост. тока, 220 В пер. тока или 380 В пер. тока) совпадает с параметрами вашей системы управления. Ошибка в этом пункте часто приводит к мгновенному выгоранию платы управления или двигателя. Мы настоятельно рекомендуем использовать отдельные автоматические выключатели для цепи питания исполнительного механизма, чтобы защитить его от скачков напряжения в общей сети предприятия.
Механическая установка: пошаговый алгоритм действий
Процесс механической установки требует последовательности и аккуратности. Нарушение порядка действий может привести к тому, что вам придется разбирать всю конструкцию заново. Ниже приведен подробный алгоритм, основанный на нашем опыте внедрения систем управления потоками в химической и теплоэнергетической отраслях.
- Подготовка посадочного места. Очистите верхнюю часть корпуса клапана от грязи, ржавчины и старой краски. Поверхность должна быть идеально ровной. Если на клапане уже установлен ручной маховик, его необходимо демонтировать. Обратите внимание на состояние шпинделя клапана: он должен свободно вращаться вручную. Если шпиндель заедает, установка привода недопустима до устранения неисправности самой арматуры. Смажьте шпиндель совместимой смазкой, рекомендованной производителем клапана.
- Установка переходного адаптера (если требуется). Если диаметры фланцев привода и клапана не совпадают напрямую, установите переходной адаптер. Используйте прокладку, если она предусмотрена конструкцией, чтобы предотвратить попадание влаги и пыли в сопряжение. Затяните болты адаптера крест-накрест, постепенно увеличивая момент затяжки. Не затягивайте один болт полностью сразу — это вызовет перекос адаптера. Используйте динамометрический ключ и соблюдайте значения момента, указанные в паспорте.
- Юстировка вала привода. Перед окончательной установкой исполнительного механизма убедитесь, что вал привода находится в том же положении, что и шпиндель клапана. Для четвертьоборотных клапанов (шаровые, дисковые затворы) это обычно положение «Закрыто» или «Открыто». Для многооборотных (задвижки, вентили) необходимо согласовать количество оборотов. Подайте кратковременный импульс на привод, чтобы выставить вал в нужное положение, если он не имеет ручной настройки. Важно: отключите питание перед физической стыковкой!
- Монтаж исполнительного механизма. Аккуратно опустите привод на адаптер или непосредственно на клапан. Следите за тем, чтобы паз вала привода точно вошел в профиль шпинделя клапана. Не бейте по корпусу молотком. Если привод не садится легко, значит, есть несоосность. Снимите его, проверьте соосность и попробуйте снова. После посадки зафиксируйте привод болтами. Повторно используйте схему крест-накрест и контролируйте момент затяжки. Чрезмерная затяжка может треснуть корпус привода, особенно если он выполнен из алюминиевого сплава.
- Установка индикатора положения. Большинство современных приводов оснащены визуальным индикатором положения (стрелка или диск). Установите его так, чтобы он четко показывал положения «Открыто» и «Закрыто». Это критически важно для оперативного персонала, который будет визуально контролировать состояние арматуры на месте. Закрепите индикатор надежно, используя фиксатор резьбы, чтобы вибрации не ослабили крепление со временем.
После завершения механической части не спешите подавать питание. Выполните ручную проверку. Попробуйте повернуть вал привода вручную (если есть ручной дублер) или аккуратно проверните шпиндель, убедившись, что нет механических препятствий. Ход должен быть плавным, без рывков и заеданий. Если вы чувствуете сопротивление, найдите его причину немедленно. Работа «через силу» быстро выведет из строя редуктор привода.
Типичные ошибки при механическом монтаже
Одной из самых дорогих ошибок является игнорирование температурных расширений. В системах с высокими температурами (например, в теплоэнергетике) материалы расширяются. Если исполнительный механизм жестко закреплен без учета возможных микроперемещений корпуса клапана при нагреве, это может создать избыточную нагрузку на вал. В нашей практике был случай, когда на ТЭЦ из-за этого лопнул вал шарового крана после первого же цикла нагрева пара. Решение заключается в использовании правильных проставок и проверке соосности при рабочей температуре, если это возможно.
Другая частая проблема — использование неподходящих крепежных элементов. Обычные стальные болты могут корродировать в агрессивных средах (химическая промышленность, морская вода). Всегда используйте крепеж из нержавеющей стали (A2 или A4) или с соответствующим антикоррозийным покрытием, если среда того требует. Коррозия болтов может привести к их закисанию, что сделает невозможным демонтаж привода для обслуживания в будущем.
Электрическое подключение и настройка сигналов управления
Электрическая часть монтажа требует квалификации не ниже III группы по электробезопасности. Неправильное подключение может не только вывести из строя оборудование, но и создать угрозу жизни персонала. Современные исполнительные механизмы оснащены сложной электроникой, включая микропроцессорные контроллеры, которые чувствительны к качеству питания и помехам.
Начните с организации кабельных вводов. Используйте герметичные кабельные вводы (сальники), соответствующие классу защиты корпуса привода (обычно IP67 или IP68). Кабель должен иметь достаточный радиус изгиба, чтобы не создавать натяжения на клеммной колодке. Внутри корпуса оставьте небольшую петлю кабеля («сервисную петлю»), чтобы при повторном открытии крышки не приходилось откручивать провода. Это простое правило экономит часы времени при будущем обслуживании.
Подключение силовой цепи и цепи управления
Разделите силовые кабели и кабели управления. Прокладывайте их в разных кабель-каналах или используйте экранированные кабели для сигнальных линий. Электромагнитные наводки от силовых линий могут искажать аналоговый сигнал 4-20 мА, что приведет к неточному позиционированию клапана. В условиях промышленных цехов с мощными двигателями и частотными преобразователями это особенно актуально.
При подключении аналогового входа (4-20 мА) обратите внимание на полярность. Ошибка в полярности не всегда приводит к немедленному сгоранию входа, но сигнал считываться не будет. Используйте экранированную витую пару. Экран должен быть заземлен только с одной стороны (обычно со стороны контроллера или шкафа управления), чтобы избежать образования контуров заземления, которые создают фоновые шумы.
Для цифровых протоколов связи (HART, Profibus, Modbus) требования еще строже. Необходимо правильно согласовать линию (установить оконечные резисторы на концах шины), если это предусмотрено стандартом. Несоблюдение импеданса линии приведет к потере пакетов данных и нестабильной работе системы. Компания ООО «Хунань Цзяи» обеспечивает полную совместимость своих приводов с основными промышленными протоколами, но правильность разводки остается за монтажником.
Настройка концевых выключателей и крутящего момента
После подключения питания необходимо настроить концевые выключатели. Даже если они настроены на заводе, при монтаже на конкретный клапан настройки могут сбиться из-за люфтов или особенностей хода арматуры.
- Настройка положения «Закрыто». Переведите клапан в закрытое положение. Используйте ручной режим или подайте соответствующую команду. Отрегулируйте кулачок или электронный предел так, чтобы выключатель срабатывал именно в момент полного перекрытия потока, но без чрезмерного усилия. Чрезмерное усилие может повредить седло клапана.
- Настройка положения «Открыто». Аналогично настройте положение полного открытия. Убедитесь, что клапан открывается на полный угол (например, 90 градусов для шаровых кранов). Недооткрытие снизит пропускную способность, переоткрытие может упирать шток в ограничитель и вызывать перегрузку двигателя.
- Настройка ограничения крутящего момента. Это критический параметр безопасности. Установите порог срабатывания защиты по моменту чуть выше номинального рабочего момента клапана. Если клапан заклинит (попадет посторонний предмет, окаменеет накипь), привод должен остановиться и подать сигнал аварии, а не ломать шестерни редуктора. Мы рекомендуем устанавливать порог на 10-15% выше максимального рабочего момента, указанного в паспорте клапана.
Важно: никогда не устанавливайте защиту по моменту на максимум «на всякий случай». Это лишает систему функции защиты от аварийных ситуаций. Лучше выявить причину высокого момента (грязь, дефект арматуры) и устранить её, чем маскировать проблему высоким порогом срабатывания.
Пусконаладочные работы и калибровка позиционера
Механическая и электрическая установка завершены. Теперь наступает этап интеллектуальной настройки. Современные электрические исполнительные механизмы оснащены микропроцессорными позиционерами, которые требуют калибровки под конкретную характеристику клапана. Без этой процедуры точность регулирования будет низкой, а процесс может стать нестабильным.
Автокалибровка — стандартная процедура для большинства интеллектуальных приводов. Запустите режим автокалибровки согласно инструкции. Привод пройдет весь диапазон движения от закрытого до открытого положения и обратно, запоминая характеристики трения, инерции и хода. Этот процесс может занять от 2 до 5 минут. Во время калибровки не вмешивайтесь в работу механизма. Если калибровка завершилась ошибкой, проверьте механическую часть: нет ли заеданий, правильно ли настроены концевые выключатели.
Настройка ПИД-регулятора
Для регулирующих клапанов, работающих в режиме модуляции (пропорциональное управление), необходимо настроить ПИД-коэффициенты (Пропорциональный, Интегральный, Дифференциальный). Заводские настройки являются усредненными и могут не подходить для вашего конкретного процесса.
- Пропорциональная зона (P): Определяет реакцию привода на отклонение сигнала. Слишком узкая зона приведет к автоколебаниям («охоте»), слишком широкая — к медленной реакции и статической ошибке.
- Интегральная составляющая (I): Устраняет статическую ошибку. Однако избыточное интегральное действие может вызвать перерегулирование и нестабильность системы.
- Дифференциальная составляющая (D): Реагирует на скорость изменения ошибки. Полезно для процессов с большой инерционностью, но может усиливать шум сигнала.
Настройка ПИД-регулятора требует опыта. Начните с отключения I и D, настройте P до появления легких колебаний, затем немного уменьшите P. Постепенно добавляйте I, пока не исчезнет статическая ошибка. D добавляйте только в случае необходимости, тщательно фильтруя сигнал. В компании ООО «Хунань Цзяи» мы предоставляем программное обеспечение для удаленной настройки и мониторинга параметров привода, что значительно упрощает этот процесс для инженеров.
Проверка характеристик расхода
Идеальная настройка позиционера не гарантирует правильную гидравлическую характеристику, если сам клапан подобран неверно. Однако вы можете проверить линейность отклика. Подайте сигналы 4 мА, 8 мА, 12 мА, 16 мА, 20 мА и запишите реальное положение штока или угол поворота. Постройте график. Отклонение от линейности не должно превышать 1-2% для высокоточных применений. Если отклонения велики, возможно, требуется замена характеристической пластины в позиционере (для пневмоприводов) или перенастройка электронной характеристики (для электроприводов).
Не забудьте проверить время полного хода. Оно должно соответствовать требованиям технологического регламента. Слишком быстрое закрытие может вызвать гидроудар в трубопроводе, слишком медленное — не позволит оперативно локализовать аварию. Многие современные приводы позволяют программно ограничить скорость движения, что является удобным инструментом для защиты трубопроводной системы.
Техническое обслуживание и диагностика неисправностей
Установка — это только начало жизненного цикла исполнительного механизма. Регулярное техническое обслуживание продлевает срок службы оборудования и предотвращает внезапные остановки производства. План ТО должен включать визуальный осмотр, проверку герметичности, тестирование функций безопасности и очистку внешних поверхностей.
Раз в полгода рекомендуется проводить полную проверку моментов открытия и закрытия. Сравните текущие значения с базовыми, зафиксированными при пусконаладке. Рост момента открытия может свидетельствовать о загрязнении внутренней полости клапана, износе уплотнений или проблемах со смазкой. Раннее выявление этого тренда позволяет запланировать ремонт на период плановой остановки, избегая аварийных простоев.
Распространенные неисправности и методы их устранения
| Симптом | Возможная причина | Метод устранения |
|---|---|---|
| Привод не реагирует на сигнал | Отсутствие питания, обрыв кабеля, неверная полярность | Проверить напряжение на клеммах, целостность кабеля, полярность подключения |
| Клапан не закрывается полностью | Неверная настройка концевого выключателя, наличие грязи в седле | Перекалибровать положение «Закрыто», промыть клапан, проверить момент |
| Колебания положения (автоколебания) | Неверная настройка ПИД-регулятора, утечка в пневмолинии (для пневмоприводов) | Перенастроить ПИД, проверить герметичность пневмосистемы и уплотнения |
| Перегрев корпуса двигателя | Частые циклы включения/выключения, заклинивание механизма | Увеличить паузу между циклами, проверить механическую часть на заедания |
| Ошибка связи (для цифровых протоколов) | Обрыв шины, неверный адрес устройства, помехи | Проверить целостность шины, настройки адреса, экранирование кабелей |
Особое внимание уделяйте состоянию уплотнений кабельных вводов. Со временем резиновые уплотнения теряют эластичность и могут пропускать влагу. Замена сальников — дешевая и простая операция, которая спасает электронику привода от коррозии и короткого замыкания. В условиях высокой влажности или наличия агрессивных паров проверяйте уплотнения ежеквартально.
Если вы используете пневматические исполнительные механизмы, качество воздуха является ключевым фактором надежности. Влага и масло в воздухе разрушают мембраны и вызывают коррозию внутренних деталей. Установка качественных блоков подготовки воздуха (фильтр-регулятор-лубрикатор) на входе в привод обязательна. Регулярно сливайте конденсат из фильтров. Компания ООО «Хунань Цзяи» рекомендует использовать воздух класса качества не ниже 4 по стандарту ISO 8573-1 для обеспечения долговечности пневмокомплектующих.
Заключение: надежность начинается с правильного монтажа
Качественная установка исполнительных механизмов — это фундамент стабильной работы всей системы автоматизации. Соблюдение пошаговой инструкции, использование правильного инструмента и внимательность к деталям позволяют избежать большинства проблем, возникающих в процессе эксплуатации. Не экономьте время на этапе подготовки и юстировки. Час, потраченный на тщательную установку, сэкономит дни простоя в будущем.
Выбор надежного поставщика оборудования также играет ключевую роль. Продукция, разработанная с учетом международных стандартов API 6D и SIL2, как у компании ООО «Хунань Цзяи Технология Интеллектуального Управления Жидкостями», изначально обладает высоким запасом прочности и технологичности монтажа. Однако даже лучшее оборудование требует грамотного подхода к интеграции в технологический процесс.
Мы рекомендуем документировать каждый этап установки: фотографировать соединения, записывать настройки ПИД-регуляторов и фиксировать базовые значения моментов. Эта база данных станет незаменимым помощником при будущей диагностике и обслуживании. Если у вас возникнут сложности на любом из этапов, не стесняйтесь обращаться к технической поддержке производителя. Профессиональная консультация поможет избежать ошибок, которые могут стоить дорого.
Для получения более подробной информации о технических характеристиках наших приводов и клапанов, а также для заказа индивидуального решения для вашего предприятия, свяжитесь с нами сегодня. Наши инженеры готовы помочь вам подобрать оптимальную конфигурацию исполнительного механизма под ваши конкретные задачи.
Часто задаваемые вопросы
Какой класс защиты IP необходим для исполнительных механизмов?
Выбор класса защиты зависит от условий окружающей среды. Для помещений с нормальными условиями достаточно IP54 или IP55. Для установки на улице или в помещениях с повышенной влажностью и пылью рекомендуется IP67 или IP68. Если оборудование будет подвергаться воздействию струй воды под давлением или находиться в зоне возможного затопления, выбирайте IP68. Всегда уточняйте требования технического задания проекта.
Можно ли установить электрический исполнительный механизм на любой клапан?
Теоретически да, но практически это требует соблюдения стандартов крепления (ISO 5211, VDI/VDE 3800). Если клапан не имеет стандартного интерфейса, потребуется изготовление специального переходного адаптера. Также необходимо сопоставить крутящий момент привода с моментом, необходимым для вращения клапана, с запасом 20-30%. Установка привода с недостаточным моментом приведет к его быстрому выходу из строя.
Как часто нужно проводить калибровку позиционера?
Первичная калибровка проводится при пусконаладке. Повторная калибровка требуется при замене привода, ремонте клапана или если наблюдаются отклонения в точности позиционирования. Профилактически рекомендуется проверять калибровку раз в год или во время плановых остановов производства. Если процесс критичен и требует высокой точности, частоту проверок можно увеличить до одного раза в квартал.
Что делать, если исполнительный механизм издает необычный шум?
Необычный шум (скрежет, стук, визг) является признаком механической неисправности. Немедленно остановите оборудование и переведите его в ручной режим. Проверьте наличие посторонних предметов, состояние смазки в редукторе, затяжку крепежных болтов. Если шум исходит от двигателя, это может указывать на проблему с подшипниками или электрической фазой. Эксплуатация шумящего привода недопустима, так как это может привести к катастрофическому разрушению механизма.